涡轮全焊接球阀 结构、工作原理与应用全解析
一、引言
涡轮全焊接球阀是一种将球阀的球形启闭件与焊接阀体相结合,并采用蜗轮传动机构进行操作控制的高性能阀门。它兼具全焊接阀体带来的零外泄漏优势与蜗轮传动的大扭矩、省力操作特点,在长输管线、城市供热、燃气输送及苛刻工业工况中得到了广泛应用。
二、结构特点
涡轮全焊接球阀主要由阀体、球体、阀座、阀杆、蜗轮传动装置及密封组件构成。其核心结构特点如下:
1. 全焊接阀体
阀体由钢管或锻件通过焊接方式连接成整体,消除了传统法兰连接或螺栓连接可能产生的外泄漏点。常见结构形式包括两片式全焊接和三片式全焊接,焊缝通常采用超声波或射线检测以确保质量。
2. 固定球结构
大口径涡轮全焊接球阀多采用固定球设计,球体由上下支撑轴固定,介质压力产生的推力由轴承承担,阀座仅承受密封所需的预紧力,因此操作扭矩小、密封可靠性高、使用寿命长。
3. 蜗轮传动装置
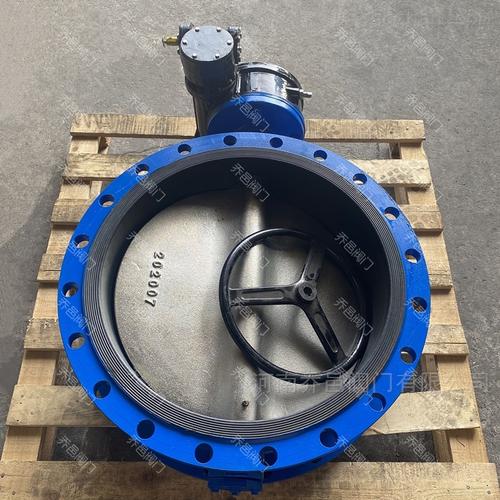
顶部安装蜗轮箱,通过手轮驱动蜗杆带动蜗轮旋转,实现球阀的开启与关闭。蜗轮传动具有减速增扭作用,操作省力,并具备一定的自锁功能,可防止介质压力使球体自行转动。部分产品可选配电动、气动执行机构替代手动蜗轮。
4. 阀杆防飞出设计
阀杆通常采用底部装入式结构并设置防飞出凸台,配合填料压盖,即使在填料失效的极端情况下阀杆也不会被介质压力冲出,保证操作安全。
5. 多重密封结构
阀座一般采用聚四氟乙烯、增强PTFE或金属硬密封结构,并辅以O形圈、石墨填料等,实现双向密封。部分产品设置紧急注脂阀和排污阀,便于在线维护。
三、工作原理
涡轮全焊接球阀通过球体绕阀杆轴线旋转90°实现启闭。当手轮转动时,蜗杆带动蜗轮及阀杆旋转,球体随之转动:球体通孔与管道轴线对齐时阀门全开,介质阻力最小;球体旋转90°使通孔与管线垂直时,球面与阀座紧密贴合,阀门关闭。蜗轮传动的减速比通常在几十比一以上,因此操作手轮所需扭矩远小于直接驱动球阀的扭矩,适用于大口径、高压差场合。
四、主要性能优势
- 零外泄漏:全焊接阀体无法兰、无螺栓连接,从根本上杜绝了阀体外漏,特别适合燃气、供热等对安全性要求极高的场合。
- 流阻小:全通径设计时球体通孔与管道内径一致,介质流动几乎无附加阻力。
- 操作省力:蜗轮传动大幅降低操作扭矩,单人即可操作大口径阀门。
- 使用寿命长:固定球结构与优质密封材料配合,开关磨损小,密封可靠。
- 维护方便:部分型号设有注脂和排污接口,可实现不停管在线维护。
- 埋地适用性强:全焊接结构整体性强,可直接埋地敷设,减少阀门井投资。
五、典型应用领域
- 城市集中供热管网:作为主干线截断阀,承受高温热水工况,全焊接结构避免外漏。
- 天然气长输管线与城市燃气管网:用于线路截断和站场控制,满足燃气行业严密性要求。3. 石油化工装置:用于高压、腐蚀性介质管路的切断控制,可选硬密封或特种材质。
- 供水与污水处理:大口径全焊接球阀用于泵站和主干管道。
- 矿山、电力等工业管道系统。
六、选型与使用注意事项
- 根据介质、温度、压力等级选择阀体材质(如碳钢、不锈钢、低温钢)和密封材料;高温工况应选用金属硬密封或高温型PTFE。
- 确认通径类型(全通径或缩径),长输管线一般选用全通径。
- 确认连接方式为焊接端(对焊或承插焊),并按管道材质匹配焊接工艺。
- 蜗轮箱应留有操作空间,埋地安装时需配置地上操作延伸杆或阀井。
- 安装前应清洁管道,焊接时采取降温措施保护密封件,防止密封面烧伤。
- 定期进行开关操作和密封检查,利用注脂阀补充密封脂以延长使用寿命。
七、
涡轮全焊接球阀将全焊接结构的密封可靠性与蜗轮传动的操作便利性有机结合,是长输管线、城市供热和燃气系统中理想的大口径截断设备。随着焊接工艺、密封材料和智能执行机构技术的发展,涡轮全焊接球阀正朝着更高参数、更长寿命和智能化方向持续演进。
如若转载,请注明出处:http://www.syydfm.com/product/35.html
更新时间:2026-10-18 02:47:53